VEICHI数字化如何助力企业智能升级
时间:2026/9/20 17:02:01阅读:次
最近不少做工厂的朋友在问,车间里设备越来越多,数据却各管各的,老板天天喊智能升级,到底从哪下手?我自己跟过几个项目,也踩过坑,今天就拿VEICHI数字化这套东西来聊聊,它到底能帮企业解决哪些实际问题,哪些环节容易卡壳。说白了,不是买套系统就完事,得看能不能跟现有产线接上,能不能让一线工人愿意用。
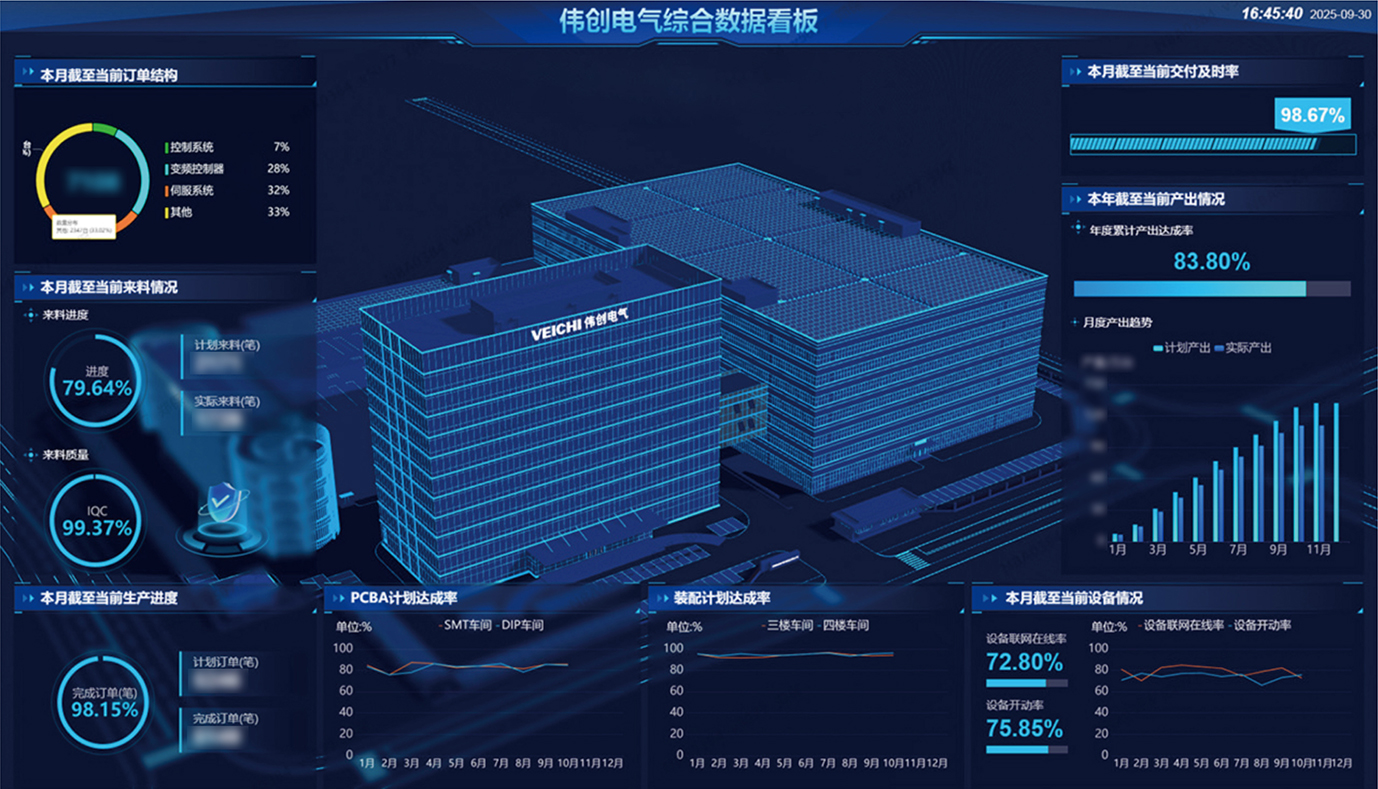
一、老设备不换,数据怎么先通起来
很多厂子最头疼的就是新老设备混着用,PLC品牌五花八门,接口协议都不一样。我见过一个做注塑的客户,十几台老机器,有的连网口都没有,全靠人工抄表。后来上VEICHI数字化方案,第一步不是换设备,而是加装数据采集网关,把老机器的运行状态、产量、报警先抓上来。
这里有个坑要注意:别一上来就追求全量数据。刚开始只采关键几个点位,比如运行、停机、故障,先把设备开动率算清楚。数据通了之后再慢慢加维度,不然存储和看板都容易乱。VEICHI数字化在这块的优势是兼容性做得比较务实,Modbus、OPC UA这些常见协议基本能对接,省去不少二次开发的钱。
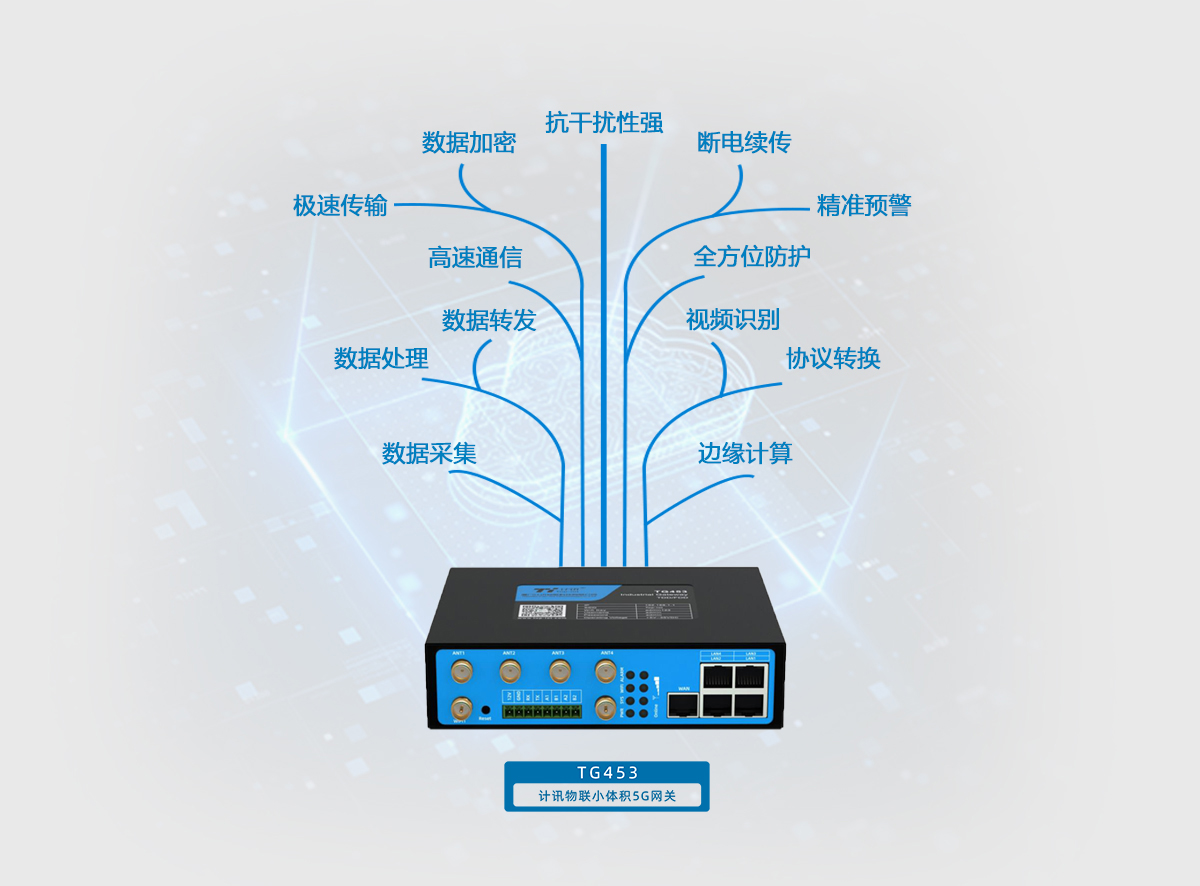
二、看板不是给领导看的,得让班长用起来
我见过太多项目,大屏做得漂漂亮亮,结果车间班长根本不看,还是靠对讲机喊。问题出在哪?看板上的指标跟他们的考核没关系,或者操作太麻烦。VEICHI数字化的看板可以按班组、按产线拆,把当班产量、合格率、设备异常直接推到工位屏或者手机端。
实际用下来,有个小细节挺关键:报警推送别太频繁。有的厂子设了几十个报警点,一上午弹几百条,工人直接静音。建议先分等级,只推影响停线的严重报警,其他的攒到交接班报表里看。这样一线不反感,数据才有人持续用。另外,VEICHI数字化的报表导出挺方便,Excel格式直接给到统计员,省得他们再手工录一遍。
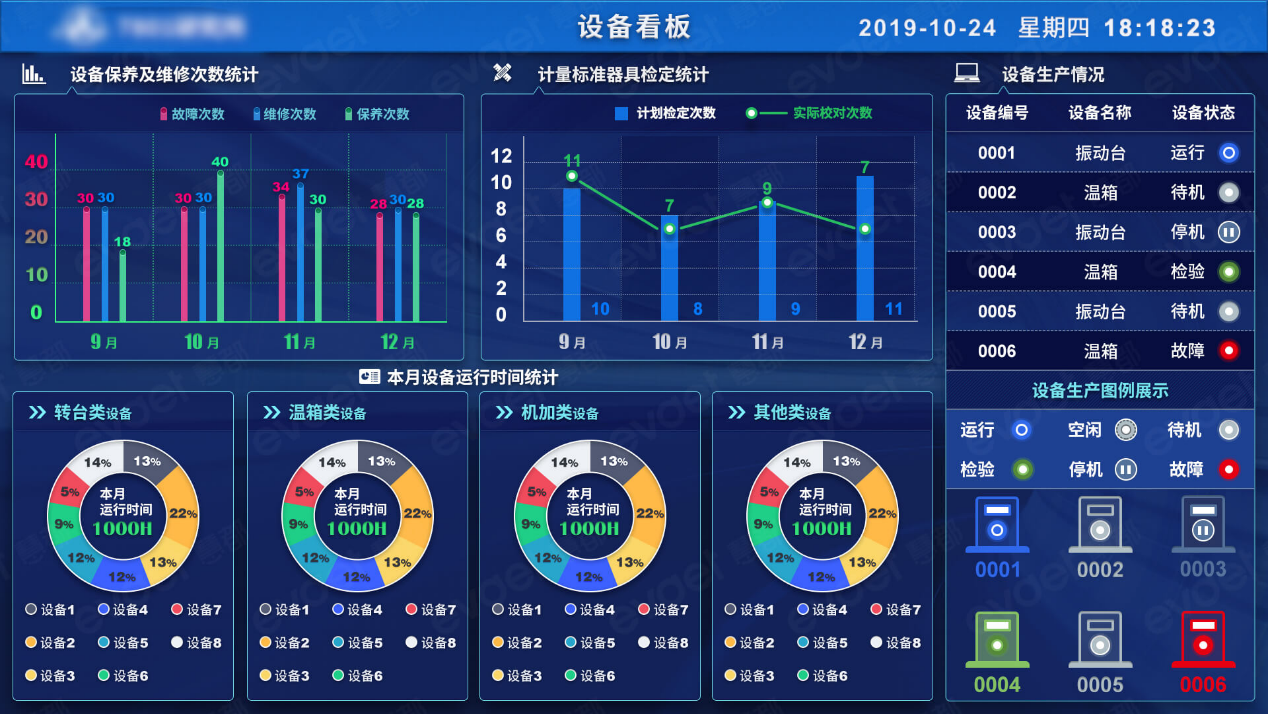
三、智能升级别贪大,先算清楚投入产出
老板最关心的是花了钱能省多少。我一般建议客户先选一条产线做试点,跑三个月看数据。比如某家做五金件的,上了VEICHI数字化之后,设备意外停机时间降了差不多两成,因为以前故障发现靠人巡检,现在系统提前预警轴承温度异常。维修工提前换件,避免了一次半夜停线。
还有一点,人员培训别省。再好的系统,操作工不会用也是白搭。VEICHI数字化的界面做得还算直观,但老师傅习惯看纸质工单,得安排几天过渡期,让他们边用边学。我们当时是让每个班组选一个年轻人当“数据员”,负责帮大家看异常、填备注,慢慢就带起来了。
总的来说,VEICHI数字化不是万能药,它更像一套工具,帮企业把设备、人、订单串起来。选型的时候多问问同行实际案例,别光看宣传册。先从最痛的点切入,小步快跑,比一次性大改造稳妥得多。希望这些经验能帮到正在琢磨智能升级的你。
网友评论
最新评论
- 1
 AI报志愿靠谱吗真实体验告诉你
2026-09-20
- 2
看比赛吧高清直播免费在线观看热门赛事
- 3
纳米机器人如何改写未来医疗精准治疗新格局
- 4
汽水音乐最新版app下载安装官方正版
- 5
堡垒之夜Fortnite新手入门攻略与技巧
- 6
地下城与勇士手游韩服中文版2026最新消息
- 7
极狐ARCFOX阿尔法S纯电轿车续航实测
- 8
东方甄选直播间爆火背后的选品逻辑
- 9
BLACKPINK吃鸡手游国服正版联动活动入口
- 10
免费PDF编辑器推荐一键编辑PDF文件





热门评论